|
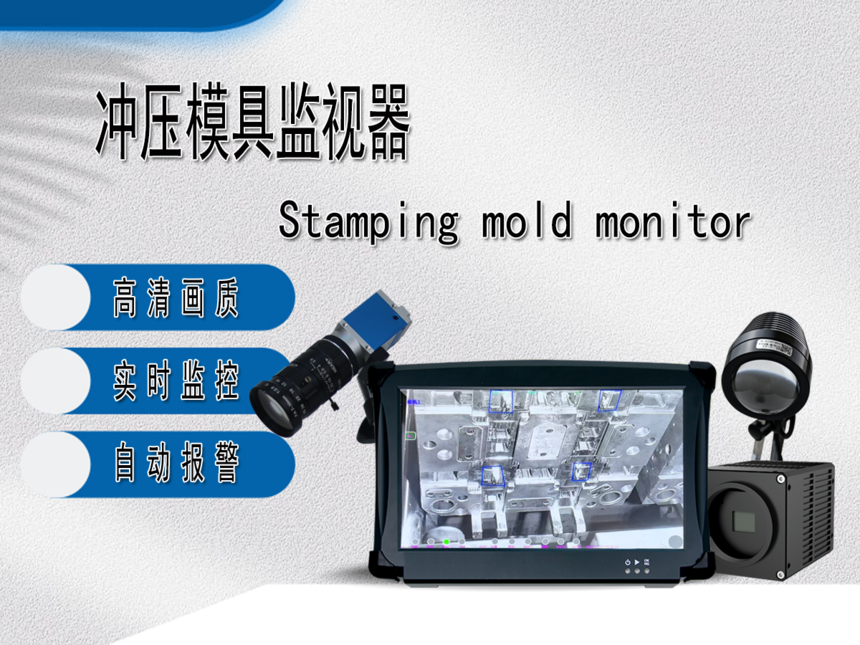
冲压车间必备!模具监视器防卡料叠料的5大设置技巧模具一合,料没出去?两张板叠在一起冲压?5个关键设置技巧,让你的监视器不再误报漏检! 冲压车间最头疼的问题莫过于模具闭合时料没出去,或者两张板叠在一起进入模具。模具监视器就是专门解决这个问题的,但很多人买了设备却不会调试,导致要么漏检,要么误报频繁。下面这5个设置技巧,能帮你把监视器用到极致。 ① 硬件源头校准:成像质量决定一切 所有检测的基础是一张清晰、稳定的图像。如果这一步没做好,后面再怎么调参数也是白费。 磁吸座安装的相机,先把需要监控的区域调至屏幕中央,再微调镜头光圈和焦距,确保检测对象清晰显示。光源要均匀照在模具上——千万别用劣质或老化的LED光源,否则光照不稳会导致大量误报。 ⏱️ ② 两次拍照延时:卡住两个关键时机 防卡料和叠料的关键,在于选对拍照时机。 冲压机开模到位后,顶针尚未顶出时进行第一次拍照,确认产品已从凸模脱开,没有粘在模具上。第一拍延时设为0.1秒即可,目的是让模具彻底静止、避免因惯性晃动造成的误拍。 顶针顶出并完全退回后、合模动作启动之前进行第二次拍照,这是最关键的检测节点,需要在这个时刻检查模腔内是否还有产品或异物残留。第二拍延时建议设为3秒,确保顶针到位后再拍照。该时长的设定需根据不同冲床的顶针实际动作速度做相应调整。 ③ 多检测区域设定:把好钢用在刀刃上 不是模具的每个部位都需要同等力度的检测。把算力和参数集中在关键区域,错检自然就少了。 在操作界面上,根据模具的型腔位置和顶针分布,设置多个独立的矩形或多边形检测框。哪片区域容易卡料就重点盯着哪里,不必全覆盖。将关键区域划分为独立检测框,每个框可以单独调整检测阈值。 ️ ④ 灵敏度差异化:告别一刀切 不同区域对灵敏度的要求不一样。全都调成最高,反而会导致频繁误报。 敏感区域的灵敏度可设为70左右,非关键区域设为30,既保住了重点,又不会随便报警。合模前若频繁报警但模内确实没有异物,可以先按“模板学习”按钮核对一遍画面,视情上调噪声屏蔽阈值来降低误报,同时或增加漏检风险的补偿。 ⑤ 用好模板学习和数据记录 设备不是装完就一劳永逸的。大部分误报或漏检,都源于不合理的模板模型。 初次调试时,设备应完成至少一个完整的冲压周期进行一次自行学习并存储基准画面;学习期间,务必确保模具内部没有任何异物残留。产线批量切换模具时务必备份并加载对应的模板文件。 为防止漏过叠料误判,对于钢/铝板料叠放进模的场景,建议在模具前端同步加装双张检测传感器——视觉再强,对于厚度差异极小的情况,用厚度传感器做双重确认,才能杜绝隐患。
|