|
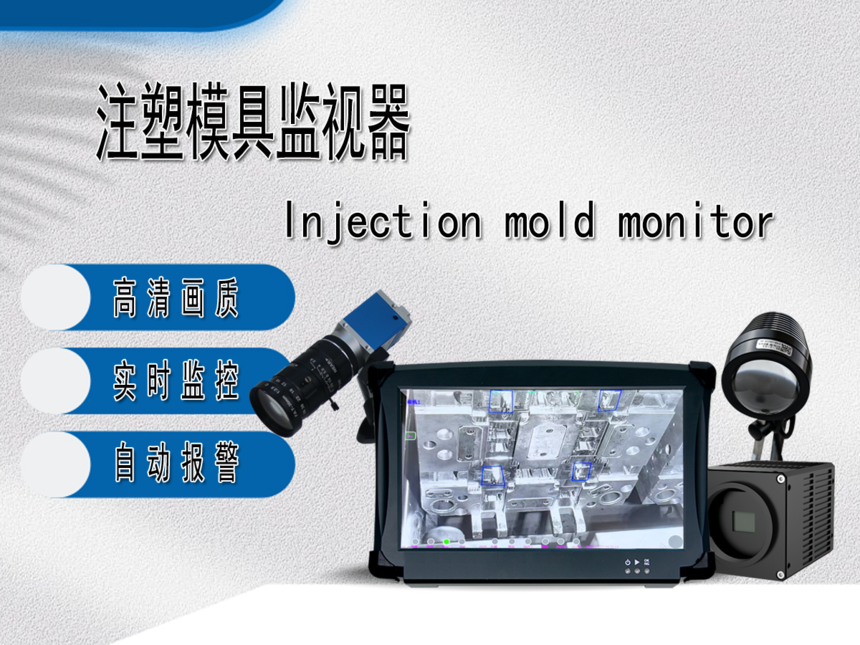
汽车配件模具监视器 滑块顶针异常预警全攻略注塑生产中,滑块和顶针的微小异常,如何避免演变成数十万元的模具大修?今天,我们来揭秘信途模具监视器的预警全攻略。 信途是一家集研发、生产、销售于一体的自动化设备企业,总部位于苏州工业园区。公司核心技术由设备和软件两大板块组成,硬件产品涵盖模具监控器、模内热切、模温机、除湿干燥机等。信途模具监视器在汽车配件注塑领域已有应用,主要服务于汽车模具、医疗模具等注塑场景。 在汽车配件注塑生产中,滑块和顶针是模具中最核心也是最容易出问题的运动部件。常见异常包括顶针相关异常与滑块相关异常。 顶针相关异常主要有:顶针未复位,即顶针将产品顶出后未能完全退回原位,下一次合模时顶针会与模具型腔发生硬性碰撞;顶针断裂,即细小的顶针在反复受力后折断,断针残留在模具内;以及顶针卡滞,即顶针运动不畅,导致顶出动作不完全或产品无法正常脱落。 滑块相关异常则包括:滑块未回位,即开模后滑块未按预定轨迹退回,合模前滑块与型芯发生干涉;滑块错位,即滑块位置发生偏移,导致产品尺寸偏差或模具损坏;以及滑块卡顿,即滑块导滑面磨损或异物进入,导致滑动不顺畅。 一旦滑块或顶针异常未被及时发现就强行合模,轻则造成顶针断裂、滑块撞坏模仁,重则导致型腔开裂、模板变形。一套汽车覆盖件模具大修费用可达数十万元。 信途模具监视器如何预警这些异常?其核心在于“两次拍照检测机制”。具体而言,系统采用“一检+二检”两次拍照的工作模式。一检在开模后、顶出前进行,注塑机开模到位后,系统对模具型腔进行第一次拍照,检测产品是否成型完好、有无残留或粘模。二检在顶出后、合模前进行,顶针将产品顶出并脱落后,系统对模腔进行第二次连续取像,重点监控顶针是否将工件完全顶出并下落,同时检查顶针是否完全回位、滑块是否退到位。若在设定时间内工件未落下或模具有杂物、滑块或顶针未到位,系统立即发出异常信号,停止注塑机动作并报警。 这套系统的核心技术参数包括:检测精度可达0.05-0.1mm级别,异物和位置偏差均可检出;响应速度快,单次处理时间约50毫秒,最快可达0.01秒;支持多区域独立检测,可设置任意多个检测区域,每个区域独立设置灵敏度;具备图像保存与追溯功能,检测到异常时自动将异常区域用红色矩形框标注并保存到硬盘,便于事后追溯;同时拥有抗干扰能力,具备光线补偿、振动补偿等辅助系统,能克服开模位置偏差或光线变化带来的干扰。 为了充分发挥模具监视器的预警效能,在安装调试阶段,我们建议遵循以下步骤。首先,进行标准模板采集。在生产稳定、模具状态良好的前提下,采集一套标准OK图像作为比对基准。建议多角度、多光照条件下采集多张模板,确保模板的普适性。其次,进行检测区域精准框选。应将顶针区域、滑块区域分别设置为独立检测区域。对于多穴模具,每个型腔的顶针和滑块应单独设定检测区域和灵敏度,这样可以避免不同区域相互干扰,提升检测准确性。 接着,是灵敏度阶梯设置。顶针和滑块的检测灵敏度不宜一刀切。我们建议:顶针回位检测的灵敏度设置应较高,因为顶针位置偏差哪怕0.1mm都可能导致合模碰撞;而滑块到位检测,则应根据滑块行程和配合间隙设置合理公差范围,避免因热胀冷缩导致误报。最后,是延时参数匹配。应根据注塑机的顶出速度、产品脱落时间,合理设定系统等待时间。若延时过短,可能在产品尚未完全脱落时就误报异常;若延时过长,则可能延误异常预警。 进入日常运行阶段后,维护与优化同样关键。第一,要关注趋势性异常。模具监视器不仅能检测单次异常,还能通过历史数据发现趋势性问题。例如,若多次检测到滑块到位偏差逐渐增大,可能意味着滑块导滑面磨损加剧,应提前安排计划性维修。第二,要进行异常图像复盘。每次报警后,应调取系统保存的异常图像,确认是真正的异常还是误报。通过复盘不断优化检测参数,可以将误报率控制在0.5%以下。第三,要执行定期校验。模具经过维修、保养或更换滑块与顶针后,需重新采集标准模板,避免因模具状态变化导致误报或漏报。
|