|
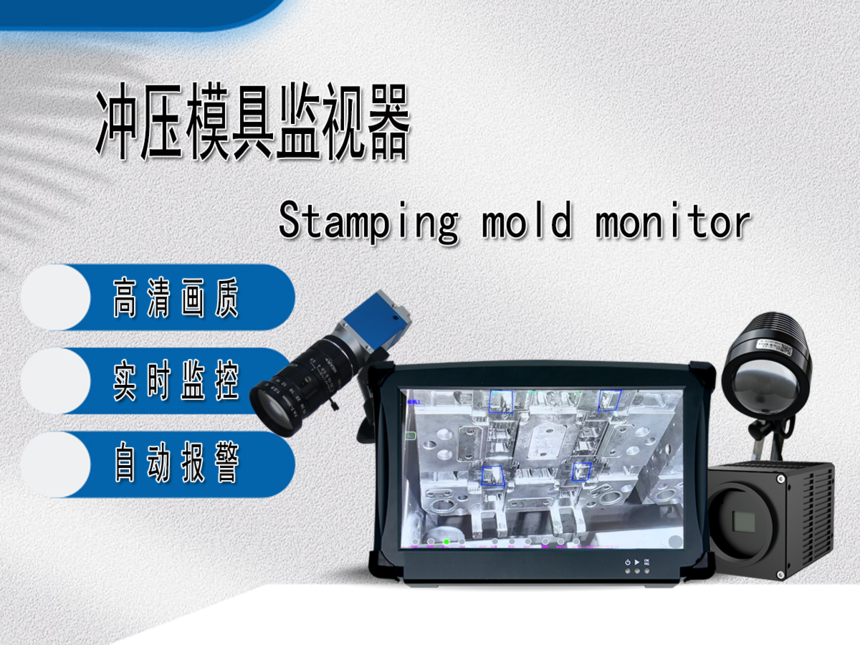
冲压叠料隐患难察觉,加装模具监视器减少模具报废风险想象一下,一位永不疲倦的哨兵,在千钧一发之际守护着模具的安全。这就是冲压模具监视器,它的工作,快如闪电。 冲压模具监视器的工作流程,可以拆解为“采集—比对—判断—响应”这四个紧密衔接的步骤。它像一个永不疲倦的哨兵,在每次合模前执行一遍标准化的安全检查。 第一步是采集,也就是图像获取。这是整个流程的起点,关键在于“快”和“准”。系统在每次冲压机开模到位后、下一次合模前的极短间隙内被触发。这个时机至关重要,为检测提供了宝贵的“窗口期”。触发信号会驱动高分辨率工业相机,配合专用光源,对模具模腔、料带、顶针等关键区域进行瞬间拍照。相机负责捕捉模具当前状态的清晰图像。先进的系统支持多相机布局,可以从不同角度覆盖,确保无死角。 采集到的实时图像,会被立即送入系统的“大脑”——数据处理单元进行比对,也就是第二步。系统会与预先存储的“标准模板”进行比对。这个模板是系统在调试阶段,通过“学习”功能记录下的模具正常状态的图像。在技术上,会进行像素级对比,将实时图像与标准模板逐像素进行比对,能识别出±0.02mm级别的微小偏差。同时,AI算法会进行特征比对,分析物体的轮廓、几何特征等,能智能区分真实威胁与干扰,从而大幅降低误报率。 完成比对后,系统进入第三步:判断,也就是逻辑决策。系统会分析实时图像与标准模板之间的差异程度。然后,根据预设的容差范围,判断差异是否属于异常。如果差异在允许范围内,则视为正常;一旦超出阈值,即判定为异常。系统能识别的异常包括但不限于:模腔内有产品残留、料带送料不到位或偏移、顶针或滑块未复位、冲头或螺丝脱落等。 最后是第四步:响应,执行干预。这是守护模具安全的最后一道防线,以“快”制胜。若判断为正常,系统会向冲床控制系统发出“允许合模”信号,生产周期继续。一旦判定异常,系统会立即采取行动:在毫秒级的时间内,直接向冲床控制系统输出紧急停止信号,强制中断合模动作。同时触发报警装置,通过声光信号提示操作人员,并自动保存异常画面和相关信息,便于后续问题追溯和分析。 这套“采集-比对-判断-响应”的闭环流程,在0.01秒内就能完成,其速度和准确性是人工无法企及的。它让冲压模具安全从“事后补救”走向了“事前预防”。
|